
Usinage mécanique : les principales techniques pour réparer une pièce usée
Un arbre qui a pris du jeu, un palier ovalisé, un plan de joint qui ne tient plus l’étanchéité : dans l’industrie comme en atelier, l’usure finit toujours par rattraper les pièces mécaniques. Avant de commander une pièce neuve, souvent chère et parfois introuvable, il vaut la peine de regarder ce que l’usinage peut faire. Tournage, fraisage, alésage, rectification : chaque technique répond à un type de dommage précis. Voici comment elles fonctionnent et comment choisir la bonne.
Pourquoi recourir à l’usinage pour réparer une pièce mécanique ?
La première raison est économique. Sur une grosse pièce (vilebrequin de moteur marin, arbre de broyeur, rotor de turbine), le prix d’une pièce neuve se compte en dizaines de milliers d’euros, sans parler du délai de fabrication. Reprendre la zone usée coûte une fraction de ce montant.
La seconde raison tient à la disponibilité. Beaucoup d’équipements industriels tournent depuis vingt ou trente ans, et leur fabricant a parfois disparu. Quand la pièce n’existe plus au catalogue, la réparer est souvent la seule option.
Enfin, l’usinage permet de retrouver les cotes d’origine, voire de les améliorer. Une pièce bien reprise repart avec les tolérances prévues par le constructeur.
Quels sont les signes d’usure nécessitant une opération d’usinage ?
Certains symptômes se repèrent à l’oreille ou au toucher avant même de démonter quoi que ce soit. Des vibrations anormales, un bruit de roulement qui change, une montée en température d’un palier ou une fuite au niveau d’un joint indiquent souvent qu’une surface a perdu sa géométrie.
Au démontage, on cherche des rayures circulaires sur les portées d’arbres, une ovalisation des alésages, des marques de grippage ou de corrosion, ou encore un faux rond mesurable au comparateur. Une pièce qui présente un jeu supérieur à la tolérance prévue doit être reprise, même si elle fonctionne encore.
Le tournage : restaurer les surfaces cylindriques et les arbres mécaniques
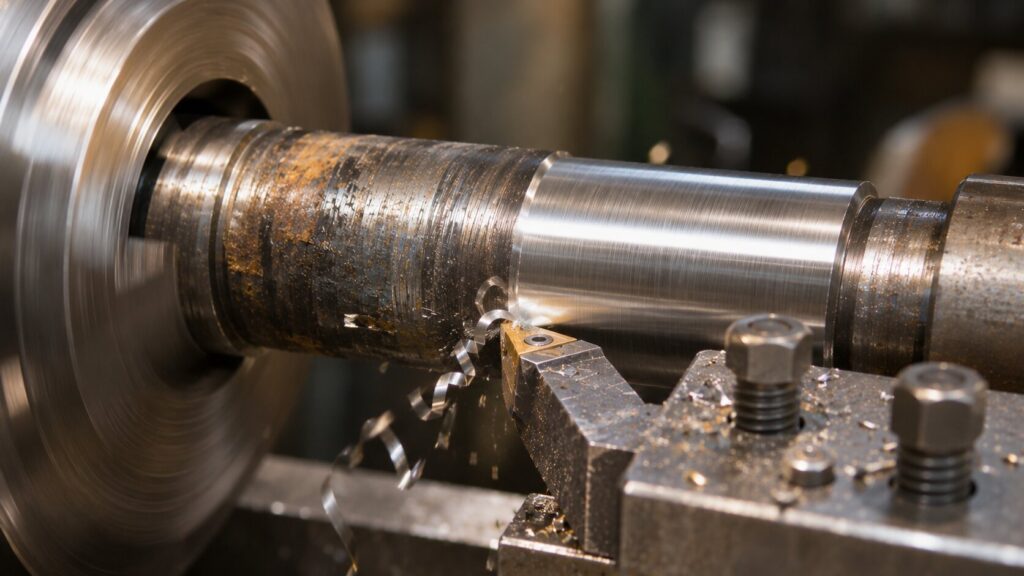
Le tournage consiste à faire tourner la pièce pendant qu’un outil fixe enlève de la matière. C’est la technique de base pour tout ce qui est cylindrique : arbres, axes, portées de roulements, tourillons.
Sur une portée rayée, une simple passe de reprise suffit parfois à retrouver une surface propre, au prix d’un diamètre légèrement réduit. Quand l’usure est trop profonde, on recharge d’abord la zone en métal (par soudure ou projection thermique), puis on la retourne à la cote nominale. Cette combinaison rechargement plus tournage permet de sauver des arbres qu’on aurait jetés autrement.
Le fraisage : corriger les défauts et remettre en état les surfaces métalliques
Le fraisage fonctionne à l’inverse du tournage : c’est l’outil qui tourne, et la pièce qui se déplace. Il sert à traiter les surfaces planes et les formes que le tour ne peut pas atteindre.
En réparation, on l’utilise surtout pour surfacer un plan de joint déformé (culasse, carter, bride), reprendre une rainure de clavette élargie par le matage ou remettre d’équerre une face d’appui. Une surface plane bien fraisée retrouve son étanchéité sans avoir besoin d’un joint plus épais pour compenser.
L’alésage : retrouver la précision des trous et des logements mécaniques
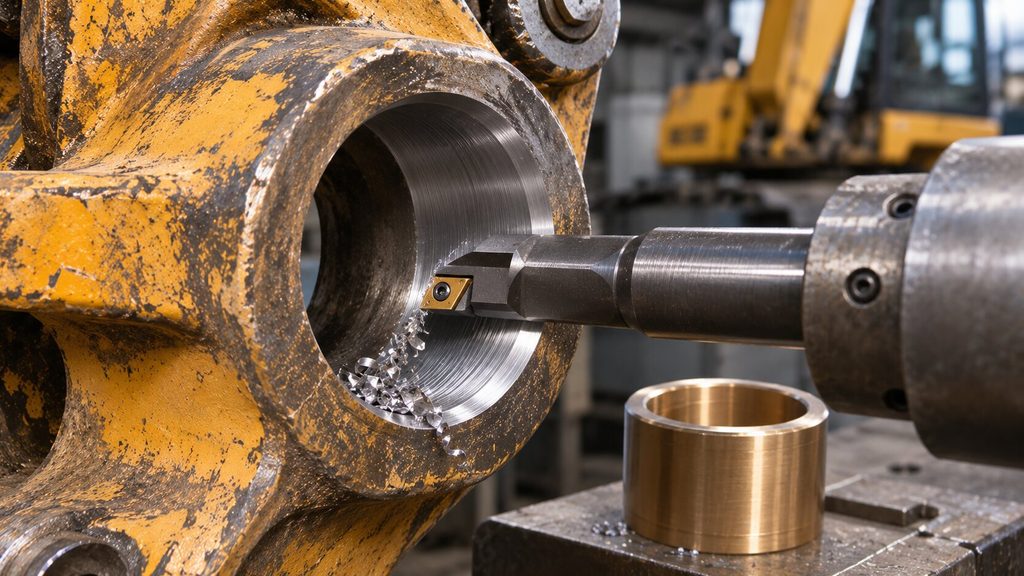
L’alésage s’occupe des trous. Un logement de roulement ovalisé, un alésage de bielle qui a pris du jeu ou un trou de charnière usé sur un engin de chantier se reprennent avec une barre d’alésage, qui agrandit le trou en lui redonnant une forme parfaitement cylindrique.
Comme l’opération augmente le diamètre, il faut ensuite compenser : on monte une bague rapportée, ou on recharge l’alésage avant de le reprendre à la cote d’origine. Sur les engins de travaux publics, les alésages d’articulation sont parmi les réparations les plus courantes.
La rectification : améliorer la précision et l’état de surface des pièces usées
La rectification utilise une meule abrasive au lieu d’un outil coupant. Elle enlève très peu de matière, mais avec une précision de l’ordre du micron et un état de surface bien plus fin que le tournage.
On y recourt pour les pièces qui travaillent sous fortes contraintes ou à grande vitesse : vilebrequins, portées de roulements de précision, cylindres de laminoirs, pièces traitées thermiquement trop dures pour un outil classique. Elle intervient souvent en finition, après un tournage ou un rechargement.
Quels outils et machines sont utilisés pour les opérations d’usinage ?
En atelier, on retrouve les machines classiques : tours conventionnels ou à commande numérique, fraiseuses et centres d’usinage, aléseuses, rectifieuses cylindriques et planes. La commande numérique apporte une répétabilité appréciable quand il faut reproduire exactement la géométrie d’origine.
Côté outillage, les plaquettes en carbure dominent pour le tournage et le fraisage, tandis que les meules en corindon ou en CBN (nitrure de bore cubique) servent à la rectification. Le contrôle compte autant que l’usinage lui-même : micromètres, alésomètres, comparateurs et rugosimètres permettent de vérifier que la pièce est revenue dans ses tolérances.
L’usinage sur site : une solution pour réparer les équipements difficiles à démonter
Certaines pièces ne peuvent tout simplement pas aller à l’atelier. Une ligne d’arbre de navire, un tourillon de broyeur de cimenterie, une bride de réacteur ou un carter de turbine pèsent parfois plusieurs dizaines de tonnes, et les démonter immobiliserait l’installation pendant des semaines.
L’usinage sur site inverse la logique : ce sont des machines portables qui viennent à la pièce. Tours portatifs pour reprendre un tourillon en place, barres d’alésage montées directement sur le bâti, fraiseuses portables pour surfacer une bride : on retrouve les mêmes techniques qu’en atelier, adaptées à des conditions d’intervention bien plus contraignantes. Le gain se mesure surtout en temps d’arrêt évité, qui coûte souvent bien plus cher que la réparation elle-même.
Comment choisir la bonne technique d’usinage selon le type d’usure ?
Le choix dépend d’abord de la géométrie de la zone abîmée. Une surface cylindrique extérieure relève du tournage, un trou de l’alésage, une face plane du fraisage. La rectification vient en complément quand la précision ou la dureté de la pièce l’exige.
La profondeur de l’usure décide ensuite s’il faut recharger avant d’usiner. Une rayure superficielle se reprend directement ; une usure de plusieurs dixièmes de millimètre demande un apport de matière ou une bague. Il faut enfin tenir compte de la taille de la pièce et de la possibilité de la démonter, ce qui oriente vers l’atelier ou vers une intervention sur place.
Quelles précautions prendre pour garantir la fiabilité d’une pièce réparée ?
Avant toute chose, il faut comprendre pourquoi la pièce s’est usée. Reprendre une portée de roulement sans corriger un défaut d’alignement ou de lubrification, c’est préparer la même panne quelques mois plus tard.
Pendant la réparation, on vérifie que le diamètre final reste compatible avec la résistance de la pièce : retirer trop de matière sur un arbre réduit sa tenue en fatigue. Le rechargement doit utiliser un métal d’apport adapté au matériau de base, et un contrôle par ressuage ou magnétoscopie permet de détecter d’éventuelles fissures. Pour finir, un relevé dimensionnel complet, consigné par écrit, garde une trace des cotes et facilite les interventions suivantes.
Conclusion
Tournage pour les arbres, fraisage pour les surfaces planes, alésage pour les logements, rectification pour la finition de précision : chaque technique traite un type d’usure bien défini, et elles se combinent souvent sur une même pièce. Quand l’équipement ne peut pas être démonté, les machines portables permettent d’appliquer ces méthodes directement sur l’installation. Dans tous les cas, une réparation fiable commence par un diagnostic de la cause de l’usure et se termine par un contrôle rigoureux des cotes.